专注污水处理设备研发生产
实验室、医疗污水处理设备一站式服务厂家
销售热线:
售后热线: 18660655623
400-6789-019
售后热线: 18660655623
400-6789-019

热门关键词:
食品加工废水是工业废水中成分复杂、波动大的品类之一。油脂堵塞管道、COD飙升至两万、屠宰血水氨氮爆表、乳品废水pH剧烈波动——每一种都在考验处理系统的极限。据中科瑞沃环保工程团队多年实践经验,食品废水一体化处理设备并非"万能盒子",选型的核心在于工艺路线与行业特性的精准匹配。本文将从进水特征、工艺集成、选型要点、工程案例到运行成本,系统拆解食品废水一体化设备的选型逻辑。
食品加工废水的典型进水水质波动大:COD通常在3000-22000 mg/L之间,BOD在1500-10000 mg/L,氨氮200-500 mg/L,SS可达1500 mg/L,pH值常年在5-6之间偏酸性,油脂含量高。这些数据意味着什么?意味着同一套设备,如果按平均值设计,高峰期必然崩溃;如果按峰值设计,日常又严重浪费。
油脂问题尤其棘手。动物油脂在低温下凝固,附着在管道壁和曝气头上,直接导致生化段效率断崖式下降。乳品废水中的乳化油脂更麻烦——常规隔油池根本拦不住,必须靠化学破乳或溶气气浮才能有效去除。
屠宰及肉类加工废水(执行GB 13457-2024《屠宰及肉类加工工业水污染物排放标准》)有几个显著特征:一是含大量血水和内脏冲洗水,氨氮轻松突破500 mg/L;二是携带致病微生物,消毒环节不可省略;三是产量随节假日和季节大幅波动,春节前后产能可能是平时的2-3倍。这种"脉冲式"排放对一体化设备的抗冲击能力提出了高要求。
• 屠宰行业:血水为主,氨氮高,色度大,需重点考虑脱氮和消毒。
• 乳品行业:高浓度有机物(COD可达15000+),pH波动剧烈(清洗时强碱、生产时偏酸),温度变化大。
• 饮料行业:糖分高、B/C比高(可生化性好),但CIP清洗废水含强碱和表面活性剂。
• 豆制品行业:蛋白质含量高,废水易腐败发臭,黄浆水COD浓度高。
• 烘焙行业:油脂含量突出,面粉悬浮物多,废水量相对较小但浓度高。
每种细分行业的"痛点"不同,工艺组合自然不同。这也是为什么"一套设备通吃"的思路在食品行业行不通。
预处理决定了后续工艺的稳定性和寿命。机械格栅拦截大颗粒悬浮物(骨头碎片、菜叶、包装物等),隔油池或溶气气浮机去除浮油和乳化油,调节池均衡水质水量、缓冲冲击负荷。对于油脂含量高的食品废水,气浮段几乎是必选项——不除油,后面的生化段就是一锅"油脂火锅"。
通过投加PAC(聚合氯化铝)、PAM(聚丙烯酰胺)等混凝剂,去除细小悬浮物、胶体物质和部分磷。混凝沉淀对SS的去除率可达80%-90%,对COD的去除率约30%-50%,是降低后续生化负荷的关键环节。
二级生化是整个处理系统的"心脏",主流工艺包括:
1. 水解酸化+接触氧化:水解酸化将大分子有机物分解为小分子,提高可生化性;接触氧化通过填料上的生物膜降解有机物。该组合抗冲击能力强,适合水质波动大的食品废水。
2. A²/O工艺(厌氧-缺氧-好氧):同步脱氮除磷,适合氨氮和总磷要求严格的场景。屠宰废水的高氨氮问题,A²/O是成熟的解决方案之一。
3. SBR(序批式活性污泥法):间歇运行,灵活调节各阶段时间,适合水量较小的食品厂。但自动化控制要求高,对PLC系统的稳定性依赖大。
经过生化处理后的出水,如需达到GB 46817-2025《食品加工制造业水污染物排放标准》(2025年新发布)的直排要求,通常需要增加多介质砂滤和消毒环节。新标准对COD直排限值收紧至100-150 mg/L,BOD降至30 mg/L,SS控制在70 mg/L,氨氮也有严格限值。砂滤截留残余悬浮物,消毒杀灭粪大肠菌群等指标——尤其是屠宰废水,消毒是达标排放的最后一道关卡。
食品废水的污泥产量大、含水率高、含油脂,脱水性能差。通常需要采用"浓缩+叠螺脱水"或"浓缩+板框压滤"工艺,脱水后污泥含水率降至80%以下,再外运处置。含油脂污泥还需考虑危废鉴别问题。
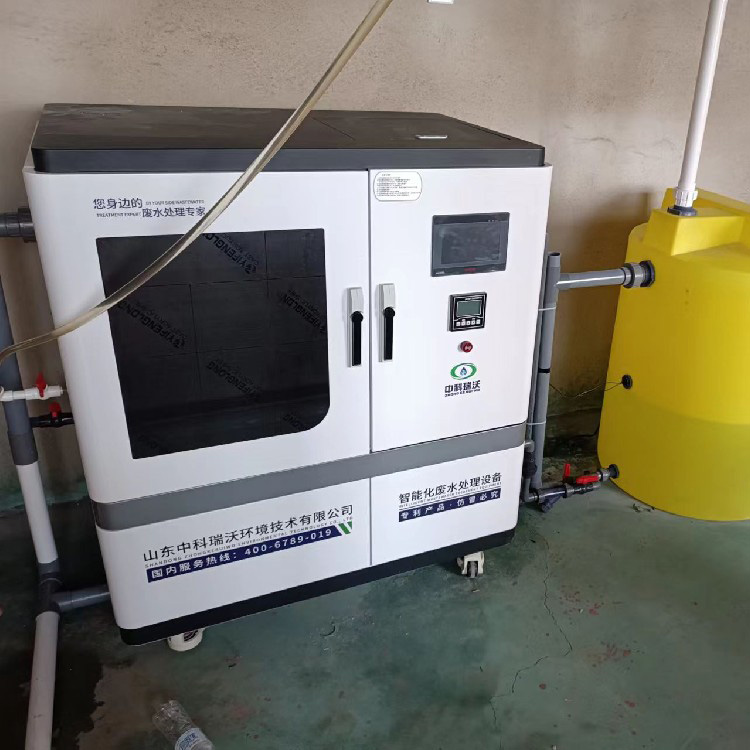
食品废水一体化设备的本质,是将上述多段工艺"塞进"一个或多个集装箱式或碳钢焊接式设备中。主流的模块化组合方案如下:
1. 隔油气浮模块:内置溶气系统、刮渣机、排油口,去除率≥85%的浮油和乳化油。
2. 混凝沉淀模块:带自动加药和搅拌系统,斜管沉淀提高效率。
3. 生化处理模块:根据工艺路线可选A²/O、接触氧化或SBR,内置曝气系统和填料/污泥回流系统。
4. 消毒模块:次氯酸钠或二氧化氯投加,配接触消毒池。
5. 污泥浓缩模块(可选):叠螺机或板框集成在设备末端。
各模块之间通过管道连接、水泵提升,形成完整的处理链条。中科瑞沃的ZKSYS系列定制一体化设备,正是基于这种模块化思路,根据每个食品厂的实际水质水量进行工艺组合和容量匹配。
食品废水的腐蚀环境比生活污水恶劣得多。油脂对普通碳钢有长期侵蚀作用,酸碱波动加速腐蚀,因此材质选择不能妥协:
• 碳钢衬胶:内壁采用耐酸碱橡胶衬里,适合大多数食品废水场景,性价比高。
• 不锈钢304/316L:适合高盐、高酸碱波动或卫生要求高的场景(如乳品、饮料行业),耐腐蚀性优异但造价高出30%-50%。
• 玻璃钢(FRP):适合地埋式设备,重量轻、耐腐蚀,但承压能力有限。
一体化设备大的优势之一就是"快"。以中科瑞沃ZKSYS系列为例,500m³/d的标准设备,从下单到安装调试完成通常在30-45天,现场安装周期约7-15天。占地面积约为传统土建工艺的1/3-1/5。自动化方面,PLC自动控制系统是标配,支持自动加药、自动排泥、自动切换运行模式;高配版本可接入远程监控平台,手机端实时查看运行参数和报警信息。
一、按水量定规格。 日均处理量是基础参数,但考虑峰值系数。食品厂的日排水波动系数通常在1.5-2.0之间,设备选型时应按峰值水量×1.2-1.5的安全余量来确定规格。
二、按行业定工艺组合。 屠宰厂必须上A²/O脱氮和消毒模块;乳品厂重点关注pH调节和乳化油破乳;豆制品厂需要强化水解酸化段。工艺组合错配,设备再贵也白搭。
三、按出水标准定深度处理。 排入市政管网和执行GB 46817-2025直排标准,对深度处理的要求天差地别。纳管排放可能只需简单过滤,直排则必须上砂滤+消毒,部分地区还要求脱氮除磷深度处理。
四、按场地定设备形式。 地上式设备检修方便、造价低,适合有足够场地的厂区;地埋式设备节省地面空间、不影响厂区美观,适合用地紧张的老旧厂区改造,但造价增加约20%-30%,且检修难度较大。
五、按预算定自动化级别。 PLC自动控制系统是食品废水一体化设备的基本要求,无人值守运行可以大幅降低人工成本。预算有限,至少保证加药和排泥的自动控制;预算充裕时,建议上远程监控和故障预警系统。
中科瑞沃针对食品加工行业推出的ZKSYS系列定制一体化设备,核心优势包括:
1. 标准型号覆盖主流水量档位:从50m³/d到2000m³/d,共6个标准规格,覆盖绝大多数食品厂的日处理需求。
2. 可定制工艺组合:根据行业特性(屠宰、乳品、饮料、豆制品、烘焙等)灵活配置隔油气浮、混凝沉淀、A²/O、接触氧化、SBR等工艺模块。
3. 耐油脂腐蚀材质:标配碳钢衬胶,可选不锈钢304/316L,针对高油脂、高酸碱环境专项优化。
4. PLC自动控制+远程监控:全自动运行,支持手机APP远程查看、报警推送、历史数据查询。
5. 卫生许可证资质:消毒模块具备相关卫生许可资质,满足屠宰及肉类加工行业的消毒达标要求。
6. 快速交付:标准型号30天内交付,现场安装调试7-15天完成。
1. 食品加工废水的核心难点在于"三高"(高油脂、高COD、高悬浮物)加上水质水量的剧烈波动,不同细分行业的痛点差异显著。
2. 油脂去除是食品废水预处理的"第一关",气浮段在大多数食品废水场景中是必选工艺,而非可选项。
3. 屠宰废水因高氨氮和致病微生物,A²/O脱氮+消毒是刚性需求,不可省略。
4. GB 46817-2025新标准大幅收紧了直排限值(COD 100-150 mg/L、BOD 30 mg/L),深度处理段的设计必须留足余量。
5. 一体化设备的选型必须"五个匹配":水量匹配、行业匹配、标准匹配、场地匹配、预算匹配。
6. 碳钢衬胶和不锈钢304是食品废水一体化设备的两大主力材质,选择依据是油脂浓度和酸碱波动幅度。
7. PLC自动控制+远程监控是降低运维成本的关键配置,食品废水无人值守运行已成行业趋势。
8. 运行成本通常在2.5-5.0元/吨水之间,具体取决于行业特性、出水标准和自动化程度。
Q1:食品废水一体化设备和生活污水一体化设备有什么区别?
区别很大。生活污水水质相对稳定(COD 300-500 mg/L),工艺以A²/O为主即可达标。食品废水COD可达数千甚至两万,油脂含量高,必须配置隔油气浮模块和强化预处理段。此外,食品废水的pH波动大、温度变化剧烈、含有大量悬浮油脂和蛋白质,对设备材质和工艺组合的要求远高于生活污水处理设备。直接拿生活污水处理设备来处理食品废水,几乎必然失败。
Q2:油脂高怎么处理?气浮必须上吗?
对于绝大多数含油脂的食品废水,气浮是必选工艺。浮油靠重力隔油池可以部分去除,但乳化油和细小油滴必须靠溶气气浮(DAF)的微气泡裹挟上浮才能有效去除。气浮段的油脂去除率通常可达80%-95%。如果不上气浮,油脂会直接进入生化段,覆盖在生物膜和填料表面,导致微生物"窒息",生化处理效率急剧下降,最终出水超标。
Q3:屠宰废水需要消毒吗?用什么消毒剂?
必须消毒。GB 13457-2024《屠宰及肉类加工工业水污染物排放标准》明确要求粪大肠菌群数达标。屠宰废水含大量血水、内脏冲洗水和致病微生物(如沙门氏菌、大肠杆菌等),消毒是达标排放的刚性要求。常用的消毒剂包括次氯酸钠(投加量10-30 mg/L,接触时间≥30分钟)和二氧化氯(投加量5-15 mg/L),两者均有效。次氯酸钠成本低、操作简单,是目前屠宰行业使用广泛的消毒方式。
Q4:冬天食品废水水温低,生化段怎么办?
水温低于15℃时,好氧微生物活性明显下降,生化处理效率会降低30%-50%。解决方案有三:一是在调节池或生化池内设置蒸汽加热盘管,将水温维持在20-25℃;二是采用保温措施(设备外部包覆保温材料),减少热量散失;三是适当延长生化段HRT(水力停留时间),通过增加停留时间补偿微生物活性的下降。北方地区建议优先考虑加热方案,南方地区保温+延长HRT通常够用。
Q5:一体化设备能应对生产高峰的冲击负荷吗?
关键在于设计时是否预留了足够的缓冲能力。规范的一体化设备会在调节池容积上做文章——调节池有效容积应≥日均处理量的50%-100%,这样可以在生产高峰期将多余废水暂存,高峰期过后再逐步处理。此外,PLC系统可以设置"冲击负荷模式",自动加大曝气量和加药量,应对短时水质恶化。中科瑞沃ZKSYS系列在设计时通常按峰值水量的1.2-1.5倍选型,确保节假日和旺季的生产高峰不会导致出水超标。
Q6:乳品废水pH波动大,一体化设备怎么处理?
乳品废水的pH波动主要来自CIP清洗工序——碱洗时pH可达12-13,酸洗时pH降至3-4。解决方案是在调节池前段设置pH在线监测和自动加药中和系统,通过PLC控制酸碱投加,将pH稳定在6-9的生化适宜范围内。调节池本身的水力混合也有助于均衡pH波动。此外,乳品废水的乳化油含量高,建议在气浮段前增设化学破乳(投加石灰或氯化铁),提高油脂去除效率。
Q7:一体化设备的使用寿命一般多长?防腐怎么做?
碳钢衬胶设备的使用寿命通常在15-20年,前提是定期维护衬胶层(每3-5年检查一次,发现破损及时修补)。不锈钢304设备寿命可达20-25年,但在高氯离子环境下仍需注意点蚀风险。玻璃钢设备寿命约15-20年,但需注意紫外线老化和机械损伤。日常维护中,每次停机检修时都应检查内壁防腐层、曝气系统和管道连接件的状态,及时更换磨损部件。
咨询热线
400-6789-019